
 无障碍版

近日,位于揭阳大南海石化工业区的吉化(揭阳)分公司 PBL 单元丁二烯回收技改项目全面投用。聚合釜反应压力平稳,胶乳质量稳定合格,装置单次泄压可回收丁二烯 0.29 吨。项目取得阶段性成功,是分公司深耕降本增效、践行绿色低碳的又一项实践成果。
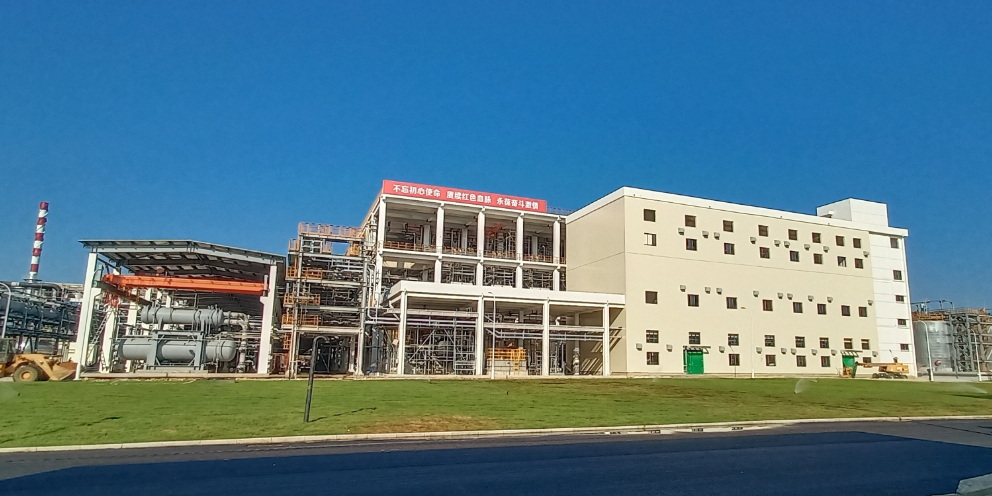
ABS聚合装置PBL单元投产初期,未反应的丁二烯全部送至火炬焚烧。随着装置工况持续稳定、产能稳步释放,为深挖装置潜力,分公司聚焦这部分废气开展技术攻关,依托现有装置实施技改,把原本直接焚烧的丁二烯回收回用,既减少原料消耗,又同步实现减排降碳。
项目攻坚期间,装置技术骨干主动扛责,坚守生产现场,逐点排查装置运行工况、逐条梳理生产数据,比对生产信息与历史趋势曲线,反复开展工艺核算、方案推演,深入开展风险辨识与工艺可行性论证,最终确定了分步实施的技改方案。
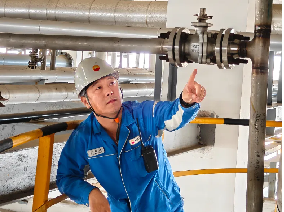
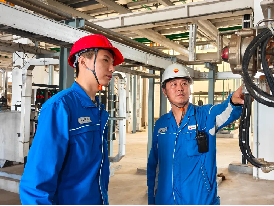
整个技改项目分两个阶段落地实施。第一阶段重构3条气相排放管线,搭建初级丁二烯回收系统,将未反应的丁二烯引入卸料泡沫分离罐,依次经过升压、梯度降温处理,放空物料得以循环回收。第二阶段实施压力自控升级,核心调节阀通径由DN25扩容至DN50,提升系统通量,满足5台聚合釜并行泄压的需求;技术人员还积极联合仪表人员优化PID参数与压力补偿控制,稳定压缩机入口压力,显著提升了回收系统运行弹性与安全冗余。
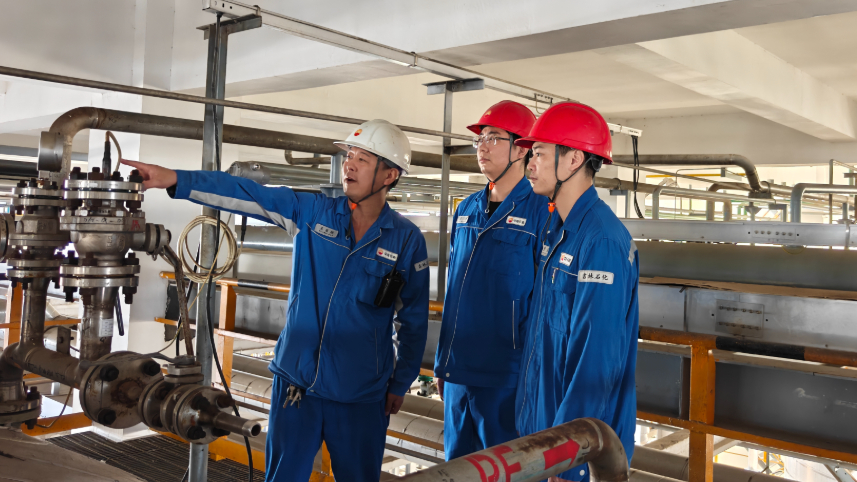
本次技改没有新增原料、助剂,不改动原有反应工艺,施工及运行全过程风险可控。改造投用后,PBL胶乳品质稳定性明显提升,系统运行平稳,年可回收丁二烯780余吨,降低生产成本700余万元;火炬排放量降幅超85%,VOCs与碳排放同步降低,一举收获降本、减排、提质多重成效。
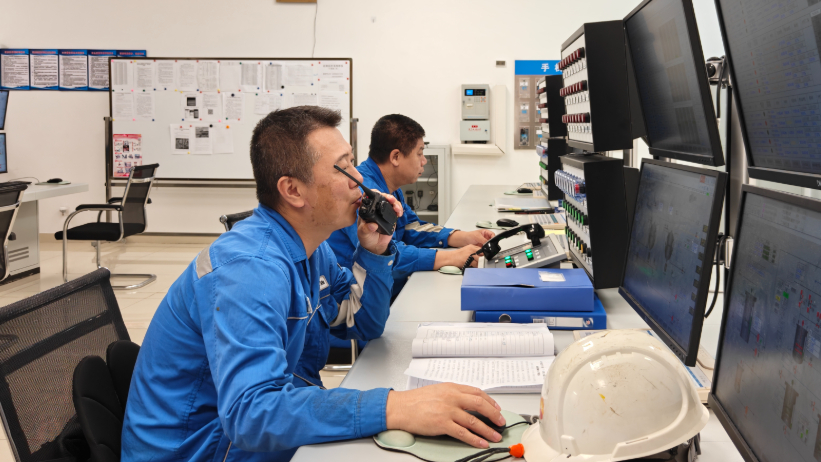
下一步,技术人员将持续跟踪设备运行状态,深入分析运行数据,不断优化自控系统,推进丁二烯回收系统长期高效平稳运行,为吉化(揭阳)分公司ABS装置安稳长满优运行提供保障。